Beton boru üretimi, uygun beton karışımının hazırlanması, ürün tipine göre donatının yerleştirilmesi, kalıbın doldurulması, betonun sıkıştırılması, kalıptan çıkarma, kür ve kalite kontrol aşamalarından oluşur. Yağmur suyu, kanalizasyon, drenaj ve farklı altyapı hatları için üretilen beton borular çap, et kalınlığı ve taşıma kapasitesi bakımından farklılaşabilir.
Beton boru üretimi, kullanılacak üretim yöntemine göre kuru döküm veya yaş döküm prensibiyle yürütülebilir. Düşük slump değerindeki kuru karışımlar mekanik sıkıştırmayla şekillendirilerek hızlı kalıp alma olanağı sağlayabilir. Daha akışkan karışımlarda ise kalıp ürün yeterli erken dayanımı kazanana kadar yerinde kalabilir.
Beton Boru Üretiminde Hangi Malzemeler Kullanılır?
Beton boru karışımının temel bileşenleri:
Boru üretiminde beton reçetesi, borunun çapı ve üretim yöntemine uygun işlenebilirlik sağlamalıdır. Donatılı ürünlerde beton ile çelik kafesin birlikte çalışması için pas payı ve kalıp içindeki donatı konumu da üretimin temel parçasıdır.
Bu bölümde sıralanan unsurlar, tek başına kontrol listesi olarak görülmemelidir. Her biri üretim veya tasarım kararının farklı bir yönünü etkiler; bu nedenle değerlendirme yapılırken aralarındaki ilişkiyi de göz önünde bulundurmak gerekir.
- Çimento
- İnce agrega
- İri agrega
- Su
- Kimyasal katkılar
- Gerektiğinde mineral katkılar
Bu maddeler birlikte değerlendirildiğinde, tek bir sayısal değerin neden bütün projeler için yeterli olmadığı daha net görülür. Doğru sonuç; proje gereksinimi, hammadde özellikleri ve üretim koşullarının aynı çerçevede ele alınmasıyla elde edilir.
Donatılı beton borularda çelik kafes de ürünün bir parçasıdır. Donatının çapı, aralığı, konumu ve beton örtüsü mühendislik tasarımına göre belirlenir.
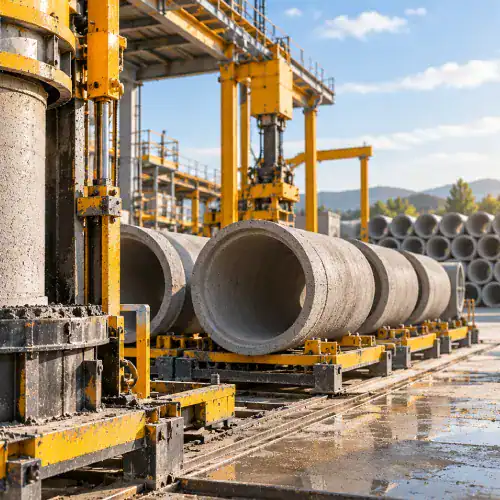
Beton Boru Kalıbı Nasıl Doldurulur?
Karışım, iç ve dış kalıp arasındaki boşluğa kontrollü biçimde beslenir. Boru çevresi boyunca dengeli malzeme dağılımı, et kalınlığının tutarlı olması açısından önemlidir.
Kalıba besleme sırasında amaç, boru çevresinde mümkün olduğunca dengeli bir malzeme dağılımı elde etmektir. Tek bir bölgede fazla veya eksik malzeme birikmesi, sıkıştırma sonrasında et kalınlığının değişmesine neden olabilir.
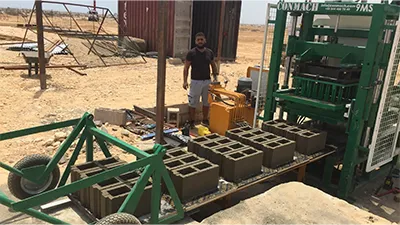
CONMACH’in vinç sistemli beton boru makinelerinde iç-dış kalıp, besleme ve vibrasyon düzeni boru üretim çevriminin temel parçalarını oluşturur.
Konuyu daha somut okumak için belirleyici noktaları ayrı başlıklar hâlinde ele almak yararlıdır. Ancak bu maddeler birbirinden kopuk değildir; birindeki değişiklik çoğu zaman diğer parametreleri de etkiler.
Genel üretim sırası:
- Kalıbın hazırlanması
- Donatı kafesinin yerleştirilmesi
- İç ve dış kalıbın konumlandırılması
- Betonun beslenmesi
- Sıkıştırma
- Boru uçlarının oluşturulması
- Kalıptan çıkarma
- Kür alanına taşıma
Buradaki önemli nokta, bu başlıklardan herhangi birini tek başına optimize etmeye çalışmamaktır. Üretimde kararlılık, söz konusu değişkenlerin birbirine uyumlu biçimde yönetilmesine bağlıdır.
Beton Boru Üretiminde Vibrasyon Neden Kullanılır?
Düşük slump değerindeki beton, kendi ağırlığıyla kalıbın tamamında yeterli yoğunluğa ulaşamayabilir. Vibrasyon agrega tanelerini yeniden düzenleyerek boşlukların azalmasına katkı sağlar.
Özellikle kuru döküm karışımlarında vibrasyon, ürünün yoğun ve süreklilik gösteren bir kesite ulaşmasına yardım eder. Ayarların boru çapı ve beton reçetesine uygun olması, iç ve dış yüzey kalitesinin korunması açısından önemlidir.
Uygulamada karar verirken birkaç değişken aynı anda değerlendirilir. Aşağıdaki maddeler, bu kararın hangi teknik veriler üzerinden şekillendiğini daha açık biçimde gösterir.
Yetersiz sıkıştırma:
- Yüzey boşlukları
- Düşük yoğunluk
- Düzensiz et kalınlığı
- Zayıf kenarlar
oluşturabilir.
Dolayısıyla uygulamada yalnız listedeki değerlerin bulunması yetmez; bunların birbirleriyle nasıl etkileştiği de kontrol edilmelidir. Bu yaklaşım, üretim partileri arasındaki farkların azaltılmasına yardımcı olur.
Vibrasyon ayarı karışımın nemine, kullanılan agregaya ve boru ölçüsüne göre optimize edilmelidir.
Beton Boru Kalıptan Nasıl Çıkarılır?
Kuru üretim yönteminde yeterli sıkıştırma elde edildiğinde ürün erken aşamada kalıptan çıkarılabilir. Bu sırada beton borunun ağız, muf ve gövde geometrisinin korunması gerekir.
Erken kalıp alma, çevrim süresini kısaltabildiği için üretim kapasitesinde önemli bir avantaj sağlayabilir. Bununla birlikte ürünün kendi ağırlığını taşıyabilecek yeterli erken rijitliğe ulaşmış olması gerekir.
Farklı çap aralıklarına yönelik beton boru üretim sistemleri tesis içi kalıp ve taşıma düzeniyle birlikte planlanmalıdır.
Bu aşamada dikkat edilmesi gereken noktaları tek tek görmek, sürecin neden belirli bir sırayla ilerlediğini anlamayı kolaylaştırır. Özellikle üretim sürekliliği ve kalite kontrol açısından aşağıdaki başlıklar birlikte okunmalıdır.
Kalıptan alma sırasında:
- Boru ekseni bozulmamalıdır.
- Uç bölgeler zarar görmemelidir.
- Taze ürün uygun kaldırma noktalarından taşınmalıdır.
- Kür alanına geçiş sırasında deformasyon önlenmelidir.
Bu unsurların tamamı, teorik tasarımın sahada aynı sonucu verip vermeyeceğini etkiler. Düzenli ölçüm ve kayıt tutulması, gerektiğinde ayarların neden değiştirildiğini anlamayı da kolaylaştırır.
Beton Borular Nasıl Kür Edilir?
Kalıptan çıkarılan beton boru nihai dayanımına ulaşmamıştır. Çimento hidratasyonunun devam etmesi için nem kaybının kontrol edilmesi gerekir.
Kalın kesitli ürünlerde kürün düzenli ilerlemesi, betonun kesit boyunca benzer şekilde dayanım kazanmasına yardımcı olur. Hızlandırılmış yöntemler kullanılıyorsa sıcaklık artışı ve bekleme süreleri kontrollü biçimde yönetilmelidir.
Teknik açıdan bakıldığında sonuç, birkaç temel parametrenin dengeli biçimde yönetilmesine bağlıdır. Aşağıdaki maddeler bu dengenin hangi bileşenler üzerinden kurulduğunu gösterir.
Uygun kür:
- Dayanım gelişimini destekler.
- Erken yaş çatlaklarını azaltabilir.
- Yüzey kalitesini korur.
- Üretim partileri arasındaki değişkenliği sınırlar.
Liste, sürecin kritik noktalarını özetler; asıl kalite ise bu noktaların üretim boyunca tutarlı biçimde yönetilmesiyle oluşur. Özellikle seri üretimde küçük sapmaların zaman içinde önemli farklar yaratabileceği unutulmamalıdır.
Kür süresi ve yöntemi beton reçetesine, ortam koşullarına ve üretim planına göre düzenlenir.
Beton Boru Kalitesi Nasıl Kontrol Edilir?
Ürün standardına göre şu özellikler incelenebilir:
Boru, altyapı hattının sürekli bir parçası olduğu için küçük geometrik sapmalar bile birleşim noktalarında sorun yaratabilir. Bu nedenle boyutsal kontrol ile dayanım ve sızdırmazlık değerlendirmeleri birbirini tamamlar.
Sahadaki uygulama ile teorik hesap arasındaki fark çoğu zaman bu ayrıntılarda ortaya çıkar. Bu nedenle aşağıdaki unsurların her biri gerçek üretim koşulları içinde değerlendirilmelidir.
- İç çap
- Dış çap
- Et kalınlığı
- Boru uzunluğu
- Muf ve uç geometrisi
- Yüzey kusurları
- Beton dayanımı
- Sızdırmazlık
- Yük taşıma performansı
- Donatı konumu
Sonuç olarak bu parametreler birbirinden bağımsız karar alanları değildir. Sağlıklı bir uygulama, malzeme özellikleri ile makine veya saha koşullarını aynı teknik çerçevede buluşturur.
Üretilecek boru çapları ve hedef kapasite netleştiğinde CONMACH iletişim üzerinden makine ve kalıp ihtiyacının proje özelinde tanımlanması mümkündür.
Beton Boru Üretimi Hakkında Sıkça Sorulan Sorular
Beton boru hangi betondan yapılır?
Üretim yöntemine göre düşük slump kuru beton veya daha akışkan yaş döküm beton kullanılabilir.
Beton boruda neden vibrasyon yapılır?
Betonu sıkıştırmak ve kalıp içindeki boşlukları azaltmak için kullanılır.
Bütün beton borular donatılı mıdır?
Hayır. Donatı gereksinimi ürün tasarımı, çap, yük ve standarda göre değişir.
Beton boru hemen kalıptan çıkarılır mı?
Kuru döküm üretimde hızlı kalıp alma mümkün olabilir. Yaş dökümde kalıp daha uzun süre tutulur.
Beton boru nasıl kür edilir?
Betonun yeterli nem ve sıcaklık koşullarında hidratasyonunu sürdürmesi sağlanır.
Beton boru makinesi seçerken nelere bakılır?
Çap aralığı, uzunluk, günlük kapasite, kalıp sistemi ve tesis içi taşıma düzeni dikkate alınır.