Parke taşı üretimi, yarı kuru beton karışımının kalıba beslenmesi, vibrasyonla yerleştirilmesi, baskıyla sıkıştırılması, kalıptan çıkarılması ve uygun koşullarda kür edilmesiyle gerçekleşir. Üretim süreci; ürünün yüzey görünümünü, geometrisini, yoğunluğunu ve kullanım performansını doğrudan etkiler. Bu nedenle parke üretiminde yalnız makine kapasitesine değil, beton reçetesinden kür şartlarına kadar bütün sürecin birbiriyle uyumuna bakmak gerekir.
Parke taşı üretimi, tek tip bir ürünle sınırlı değildir. Kilitli parke, dikdörtgen taşlar, farklı kalınlıklar ve dekoratif yüzeyler aynı temel vibro-pres prensibiyle üretilebilir. Ürün çeşidi değiştikçe kalıp geometrisi, beton karışımının tane dağılımı, pigment kullanımı, yüzey katmanı ve sıkıştırma parametreleri de yeniden düzenlenir. Bu nedenle başarılı üretimin temelinde standart bir reçeteyi her ürüne uygulamak yerine, hedef ürüne uygun üretim koşullarını kurmak bulunur.
Parke Taşı Üretiminde Hangi Malzemeler Kullanılır?
Parke taşı üretiminde kullanılan temel hammaddeler çimento, ince agrega, iri agrega ve sudur. Renkli ürünlerde pigmentler, üretim performansını veya belirli beton özelliklerini düzenlemek amacıyla kimyasal katkılar da reçeteye dahil edilebilir. Malzeme seçimi yapılırken yalnız renk ve görünüm değil, ürünün maruz kalacağı trafik, aşınma, su ve çevresel etkiler de dikkate alınmalıdır.
Tipik bir parke taşı karışımında şu bileşenler bulunur:
- Çimento
- İnce agrega
- İri agrega
- Su
- Pigment
- Kimyasal katkılar
Bu malzemelerin oranı sabit değildir. Örneğin agrega tane dağılımı karışımın kalıba dolma biçimini ve sıkışma davranışını etkilerken, su miktarı ürünün kalıptan çıktıktan sonra formunu koruyabilmesi açısından belirleyicidir. Parke üretiminde kullanılan karışım, klasik hazır betona göre daha düşük su içeriğine sahip yarı kuru bir yapıda hazırlanır. Amaç, karışımın vibrasyon ve baskı altında yeterince yoğunlaşması, kalıp kaldırıldığında ise geometrisini kaybetmemesidir.
Parke Taşı Nasıl Kalıplanır?
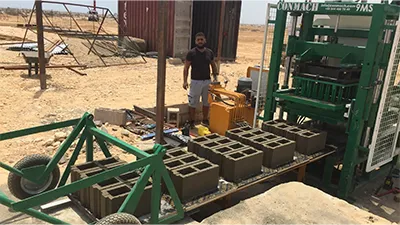
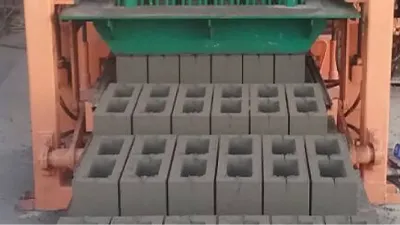
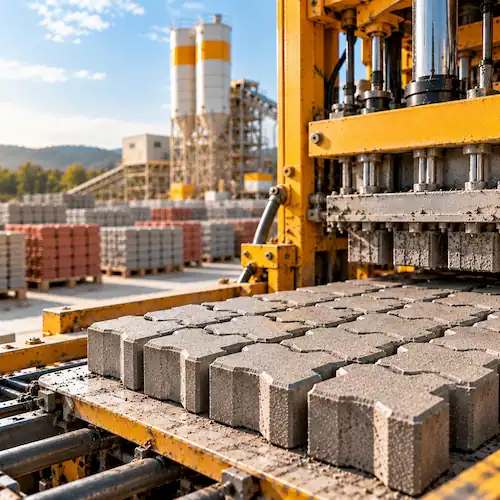
Hazırlanan yarı kuru beton, besleme sistemiyle kalıp bölgesine taşınır. Briket makineleri uygun kalıp kullanıldığında farklı beton blokların yanında parke taşı üretimi için de yapılandırılabilir. Kalıp dolumunun dengeli olması, aynı palet üzerindeki ürünlerin benzer yükseklik, yoğunluk ve yüzey görünümüne sahip çıkması açısından önemlidir.
Üretim çevrimi genellikle şu sırayla ilerler:
- Üretim paleti kalıp bölgesine alınır.
- Kalıp paletin üzerine konumlanır.
- Beton karışımı kalıp gözlerine beslenir.
- Besleme sistemi karışımı kalıp yüzeyine dağıtır.
- Vibrasyon devreye girer.
- Baskı başlığı karışımı sıkıştırır.
- Ürün hedef yüksekliğe ulaştığında kalıp kaldırılır.
- Taze parkeler palet üzerinde üretim hattından çıkar.
Bu aşamaların kısa bir çevrim içinde gerçekleşmesi, sürecin basit olduğu anlamına gelmez. Besleme süresi, vibrasyon başlangıcı, baskı süresi ve kalıp kaldırma anı birbirini doğrudan etkiler. Kalıp gözlerinden biri diğerlerinden daha az dolarsa sıkıştırma sonrasında ürün yüksekliğinde veya yoğunluğunda fark oluşabilir. Bu nedenle kalıplama sürecinde çevrim hızından önce düzenli besleme ve tekrarlanabilirlik önem taşır.
Parke Taşında Vibrasyon Ne İşe Yarar?
Yarı kuru beton kendi ağırlığıyla kalıp içinde yeterli yoğunluğa ulaşmaz. Vibrasyon, agrega tanelerinin yeniden düzenlenmesine ve karışım içindeki boşlukların azalmasına yardımcı olur. Baskı başlığı ise vibrasyonla hareketlenen karışımı mekanik kuvvet altında sıkıştırarak ürünün hedeflenen geometrisini kazanmasını sağlar.
Doğru ayarlanmış vibrasyon ve baskı şu sonuçlara katkıda bulunur:
- Kenarların daha net oluşması
- Ürün kalınlığının daha tutarlı kalması
- Yoğunluk dağılımının dengelenmesi
- Yüzeyin daha homojen görünmesi
Burada “daha fazla vibrasyon daha iyi ürün” şeklinde bir yaklaşım doğru değildir. Sürenin, frekansın ve baskı kuvvetinin kullanılan reçeteye, kalıp geometrisine ve ürün kalınlığına göre ayarlanması gerekir. Yetersiz sıkıştırma boşluklu ve zayıf ürünlere yol açabilir; uygun olmayan aşırı ayarlar ise karışım davranışını bozabilir.
Yüksek üretim adetlerinde otomatik beton briket makinesi besleme, vibrasyon, presleme ve palet hareketlerini tekrarlanabilir çevrimler hâlinde yöneterek üretim düzeninin korunmasına yardımcı olur.
Renkli Parke Taşı Nasıl Üretilir?
Renkli parke taşı üretiminde pigment, beton karışımına belirlenen dozda eklenir. Bazı ürünlerde ana taşıyıcı gövde ile görünen yüzey için farklı karışımlar kullanılır. Bu uygulamada alt katman yapısal gövdeyi oluştururken daha ince agregalı ve pigment içeren yüzey karışımı görünür tabakayı meydana getirir.
Çift katmanlı veya renkli üretimde özellikle şu değişkenler kontrol altında tutulur:
- Pigment miktarı
- Çimento ve agrega rengi
- Yüzey karışımının nemi
- Katman kalınlığı
- Besleme zamanlaması
- Sıkıştırma ayarları
Renk tutarlılığı yalnız pigment dozuyla sağlanmaz. Çimentonun tonu, agreganın doğal rengi, su miktarı ve kür ortamı da son görünümü etkileyebilir. Bu nedenle farklı üretim partilerinde benzer renk elde etmek için hammadde ve proses değişkenlerinin mümkün olduğunca sabit tutulması gerekir.
Yüzey Katmanı Neden Kullanılır?
Yüzey katmanı, parkenin görünen bölümünde daha ince bir doku, belirli bir renk veya farklı yüzey karakteri elde etmek için kullanılabilir. İnce agregalı yüzey karışımı, özellikle dekoratif ürünlerde daha kontrollü bir görünüm sağlar. Katmanın kalınlığı ve alt betonla bütünleşmesi üretim sırasında düzenli tutulmalıdır; aksi durumda yüzey performansında ve görsel tutarlılıkta farklılıklar oluşabilir.
Parke Taşı Nasıl Kür Edilir?
Kalıptan çıkan parke taşı formunu koruyabilecek kadar sıkışmış olsa da nihai dayanımına henüz ulaşmamıştır. Çimentonun hidratasyonunun devam edebilmesi için taze ürünlerin uygun nem ve sıcaklık koşullarında tutulması gerekir. Kür, üretim hattından sonraki bir bekleme aşaması değil, ürün performansının gelişmeye devam ettiği teknik bir süreçtir.
Uygun kür koşulları şu sonuçları destekler:
- Dayanım gelişiminin düzenli ilerlemesi
- Erken yaşta aşırı su kaybının sınırlandırılması
- Kenar ve köşe hasarlarının azaltılması
- Üretim partileri arasındaki performans farklarının düşürülmesi
Kür yöntemi tesis düzenine, reçeteye, ortam sıcaklığına ve hedeflenen üretim hızına göre değişebilir. Ürünlerin taşıma veya paketleme aşamasına alınması da yalnız belirli bir süre geçmiş olmasına göre değil, yeterli erken dayanımın oluşmasına göre planlanmalıdır.
Parke Taşı Kalitesi Nasıl Kontrol Edilir?
Parke taşı dış ortamda trafik, su, aşınma ve sıcaklık değişimleri gibi farklı etkilere maruz kalabilir. Bu nedenle kalite kontrol yalnız ürünün düzgün görünmesine dayanmaz. İlgili ürün standardı ve kullanım alanına göre geometrik, mekanik ve fiziksel özellikler birlikte değerlendirilir.
Kontrol kapsamında şu özellikler incelenebilir:
- Uzunluk, genişlik ve kalınlık
- Geometrik düzgünlük
- Yüzey görünümü
- Renk tutarlılığı
- Dayanım
- Su emme
- Aşınma direnci
- Kayma özellikleri
- Donma-çözülme davranışı
Nihai testlerin yanında üretim verilerinin izlenmesi de önemlidir. Karışım nemi, kalıp aşınması, vibrasyon ayarları veya palet durumundaki değişiklikler ürün kalitesindeki sapmaların kaynağını açıklayabilir. Üretilecek parke ölçüleri, vardiya hedefi ve otomasyon seviyesi netleştirildiğinde CONMACH iletişim üzerinden uygun makine ve kalıp konfigürasyonu proje özelinde değerlendirilebilir.
Parke Taşı Üretimi Hakkında Sıkça Sorulan Sorular
Parke taşı hangi betondan yapılır?
Parke taşı üretiminde genellikle vibro-pres sistemine uygun, düşük su içerikli yarı kuru beton karışımı kullanılır. Reçete ürünün kalınlığına, kullanım alanına ve üretim sistemine göre düzenlenir.
Parke taşına renk nasıl verilir?
Uygun pigmentler ana beton karışımına veya ayrı bir yüzey katmanına eklenebilir. Renk tutarlılığı için pigment dozunun yanında çimento, agrega, su ve kür koşullarının da kontrol edilmesi gerekir.
Parke taşı neden preslenir?
Presleme, vibrasyonla birlikte yarı kuru betonun yoğunlaştırılmasını sağlar. Böylece ürün kalıp kaldırıldığında geometrisini koruyabilecek yapıya ulaşır.
Parke kalıbı değiştirilebilir mi?
Uygun kalıp sistemine sahip makinelerde farklı parke ölçüleri, geometrileri ve bazı beton blok ürünleri üretilebilir.
Parke taşı ne zaman kullanıma hazır olur?
Kullanıma veya sevkiyata hazır olma süresi reçeteye, kür koşullarına ve ulaşılması gereken dayanım seviyesine göre değişir. Kalıptan çıkmış olması ürünün nihai dayanımına ulaştığı anlamına gelmez.
Parke üretim kapasitesi neye bağlıdır?
Makinenin çevrim süresi, kalıp alanı, bir çevrimde üretilen ürün sayısı, otomasyon seviyesi, vardiya süresi ve kür kapasitesi toplam üretimi etkiler.